Fabriquer une montre de luxe demande des centaines d’heures de travail minutieux, réparties entre des dizaines de métiers : designers, ingénieurs, fondeurs, horlogers, polisseurs et contrôleurs qualité. Ce processus, qui allie tradition séculaire et technologies de pointe, suit une logique immuable : concevoir, sélectionner les matériaux, usiner chaque composant, assembler, régler, puis finir et contrôler. Voici, étape par étape, comment naissent ces chefs-d’œuvre horlogers, condensés de précision et d’élégance.
- La fabrication d’une montre de luxe démarre par une phase de conception qui peut s’étendre sur plusieurs mois, voire années pour les modèles complexes.
- Les matériaux nobles (or 18 carats, titane grade 5, saphir synthétique, cuirs exotiques) subissent chacun des traitements spécifiques exigeants.
- Le mouvement, composé de centaines de pièces miniatures, est usiné avec des tolérances inférieures au micron.
- L’assemblage et le réglage, réalisés à la main, déterminent directement la précision et la longévité de la montre.
- Les finitions décoratives et les contrôles qualité rigoureux (étanchéité, précision) marquent l’ultime étape avant la livraison.
Conception et design horloger : de l’idée au prototype
La conception d’une montre de luxe commence par une phase créative intense où designers et ingénieurs collaborent pour allier esthétique raffinée et prouesses techniques, dans un équilibre entre tradition de la marque et modernité.
La naissance d’une montre de luxe débute toujours par une phase créative intense. Designers et ingénieurs horlogers travaillent main dans la main pour donner vie à un concept innovant, alliant esthétique raffinée et prouesses techniques. Cette étape peut s’étendre sur plusieurs mois, voire des années pour les modèles les plus complexes.
Le design d’une montre de prestige doit sublimer son mécanisme tout en restant fidèle à l’ADN de la marque. Les maisons horlogères puisent souvent leur inspiration dans leur patrimoine historique, qu’elles réinterprètent avec une touche contemporaine : l’équilibre entre tradition et modernité est au cœur des préoccupations des créateurs.
La conception assistée par ordinateur (CAO) joue désormais un rôle crucial dans cette phase. Elle permet de modéliser avec précision chaque composant et d’optimiser son agencement. Les designers peuvent ainsi expérimenter différentes variantes et affiner leurs idées avant la réalisation des premiers prototypes.
Une attention particulière est portée à l’ergonomie et au confort de port. La forme du boîtier, la courbure du verre, le design du bracelet : tout est pensé pour que la montre épouse parfaitement le poignet de son futur propriétaire. Les maisons de luxe cherchent à créer une expérience sensorielle unique dès le premier contact avec la pièce.
Certaines maisons maîtrisent l’ensemble de cette chaîne, de la conception à la fabrication. C’est le cas de RALF TECH, marque française de montres professionnelles qui conçoit et produit ses modèles (WRX, WRV, Académie, THE BEAST) en manufacture, comme on peut le découvrir sur le site ralftech.com.
Sélection et préparation des matériaux nobles
Chaque matériau d’une montre de luxe — or 18 carats, titane grade 5, saphir synthétique, cuir exotique — est choisi pour ses propriétés techniques autant que pour sa beauté, puis subit des traitements spécifiques qui définissent la qualité de la montre finale.
Une fois le design validé, la sélection des matériaux constitue une étape déterminante. Les montres de luxe se distinguent par l’utilisation de métaux précieux et de composants d’exception. Chaque élément fait l’objet d’un contrôle rigoureux avant d’être intégré à la fabrication.
Affinage de l’or 18 carats pour les boîtiers Rolex
L’or 18 carats est un alliage composé à 75 % d’or pur, combinant noblesse et résistance mécanique. Rolex se démarque par sa maîtrise complète de la production de l’or utilisé dans ses montres : la marque possède sa propre fonderie où elle élabore ses alliages d’or jaune, rose ou blanc, affinés selon des procédés exclusifs pour obtenir un métal d’une pureté et d’une résistance exceptionnelles.
Le processus d’affinage implique plusieurs étapes de fusion et de purification. L’or brut est d’abord fondu à très haute température, puis traité chimiquement pour éliminer les impuretés. Il est ensuite coulé en lingots qui subiront encore de nombreuses transformations avant de devenir des composants de montre.
Traitement du titane grade 5 pour les montres Richard Mille
Le titane grade 5 est un alliage de titane réputé pour son excellent rapport entre légèreté et robustesse, précieux pour les boîtiers de montre. Richard Mille en a fait l’un de ses matériaux de prédilection, et ce métal subit des traitements spécifiques pour exacerber ses qualités. Le titane est d’abord purifié par un procédé de fusion sous vide qui élimine les inclusions et améliore sa structure cristalline.
Il est ensuite soumis à des cycles thermiques précis qui modifient sa microstructure. Ces traitements renforcent sa résistance mécanique et sa dureté, tout en préservant sa légèreté caractéristique. Le titane ainsi préparé peut être usiné avec une précision extrême pour former les composants complexes des montres Richard Mille.
Polissage des saphirs synthétiques pour les verres Patek Philippe
Le saphir synthétique est un matériau de synthèse presque aussi dur que le diamant, offrant une transparence parfaite et une résistance aux rayures inégalée. Patek Philippe l’utilise exclusivement pour les verres de ses montres, et la fabrication d’un verre saphir requiert un savoir-faire pointu.
Le processus débute par la croissance de cristaux de saphir synthétique dans des fours spéciaux. Ces cristaux sont ensuite découpés en ébauches qui seront laborieusement polies. Le polissage s’effectue en plusieurs étapes, utilisant des abrasifs de plus en plus fins. L’objectif : obtenir une surface parfaitement lisse et transparente, sans la moindre imperfection visible même au microscope.
Tannage des cuirs exotiques pour les bracelets Cartier
Le tannage est le procédé qui transforme une peau brute en cuir souple, résistant et durable. Cartier sélectionne avec soin les peaux les plus nobles pour ses bracelets — alligator, crocodile ou galuchat — préparées selon des techniques de tannage traditionnelles, perpétuées par des artisans expérimentés. Le processus peut s’étendre sur plusieurs semaines.
Les peaux subissent d’abord un traitement de conservation, puis sont plongées dans des bains successifs contenant des agents tannants naturels. Cette étape cruciale fixe la couleur et confère au cuir ses propriétés uniques. Un travail minutieux de finition vient ensuite sublimer la texture naturelle de chaque peau, révélant toute sa beauté.
Fabrication des composants du mouvement : précision au micron
Le mouvement d’une montre de luxe se compose de centaines de pièces miniatures, usinées avec des tolérances parfois inférieures au micron grâce à des technologies de pointe (CNC, électroérosion, découpe laser), complétées par un savoir-faire artisanal irremplaçable.
Pour mesurer l’exigence de cette étape : un micron représente un millième de millimètre, soit environ quatre-vingts fois moins que l’épaisseur d’un cheveu. C’est à cette échelle que travaillent les machines et les artisans qui façonnent le cœur d’une montre de luxe, véritable prouesse mécanique où chaque composant doit s’emboîter parfaitement.
Usinage CNC des platines et ponts en laiton
Les platines et ponts forment l’ossature du mouvement horloger. Ces pièces essentielles sont généralement usinées dans du laiton, un alliage choisi pour sa stabilité et son aptitude à l’usinage. L’usinage par commande numérique (CNC) permet d’atteindre des niveaux de précision impossibles à obtenir manuellement.
Les machines CNC travaillent à partir de modèles 3D ultra-précis, réalisant des opérations de fraisage, perçage et taraudage avec une tolérance inférieure au micron. Chaque platine ou pont subit ensuite un contrôle dimensionnel rigoureux avant de passer à l’étape des finitions.
Taillage des roues d’engrenage par électroérosion
Les roues d’engrenage, éléments clés de la transmission du mouvement, requièrent une précision absolue. Le taillage par électroérosion à fil est une technique de pointe qui permet d’obtenir des profils de dents parfaits, même sur des pièces de très petite taille.
Ce procédé utilise des décharges électriques pour éroder le métal avec une précision extrême : un fil conducteur très fin se déplace selon un trajet prédéfini, sculptant progressivement la forme désirée. Cette méthode garantit des tolérances infimes et une qualité de surface exceptionnelle, essentielles au bon fonctionnement du mouvement.
Réalisation du balancier-spiral en Nivachron™ chez Omega
Le balancier-spiral est le cœur battant de la montre mécanique : il régule sa précision en oscillant à une fréquence constante. Omega a développé le Nivachron™, un alliage innovant résistant aux champs magnétiques et aux variations de température — deux causes fréquentes de dérèglement. La fabrication de ce composant critique fait appel à des procédés de haute technologie.
Le Nivachron™ est d’abord élaboré sous forme de ruban ultrafin par un procédé de dépôt sous vide. Ce ruban est ensuite découpé au laser pour former le spiral. Le balancier, quant à lui, est usiné avec une précision extrême puis assemblé au spiral. L’ensemble subit enfin un réglage fin pour garantir une oscillation parfaitement régulière.
Assemblage du mécanisme du chronographe El Primero de Zenith
Le chronographe El Primero de Zenith est réputé pour sa haute fréquence et sa précision légendaire. Son assemblage requiert une expertise rare et une patience à toute épreuve : chaque composant est minutieusement vérifié avant d’être intégré au mécanisme.
L’horloger commence par assembler la base du mouvement, puis ajoute progressivement les différents modules du chronographe. Le positionnement de chaque pièce est crucial pour garantir un fonctionnement fluide. Les tolérances sont si faibles que le moindre grain de poussière pourrait perturber le mécanisme. L’assemblage s’achève par un réglage précis des leviers et des ressorts du chronographe.
Assemblage et réglage : la montre prend vie
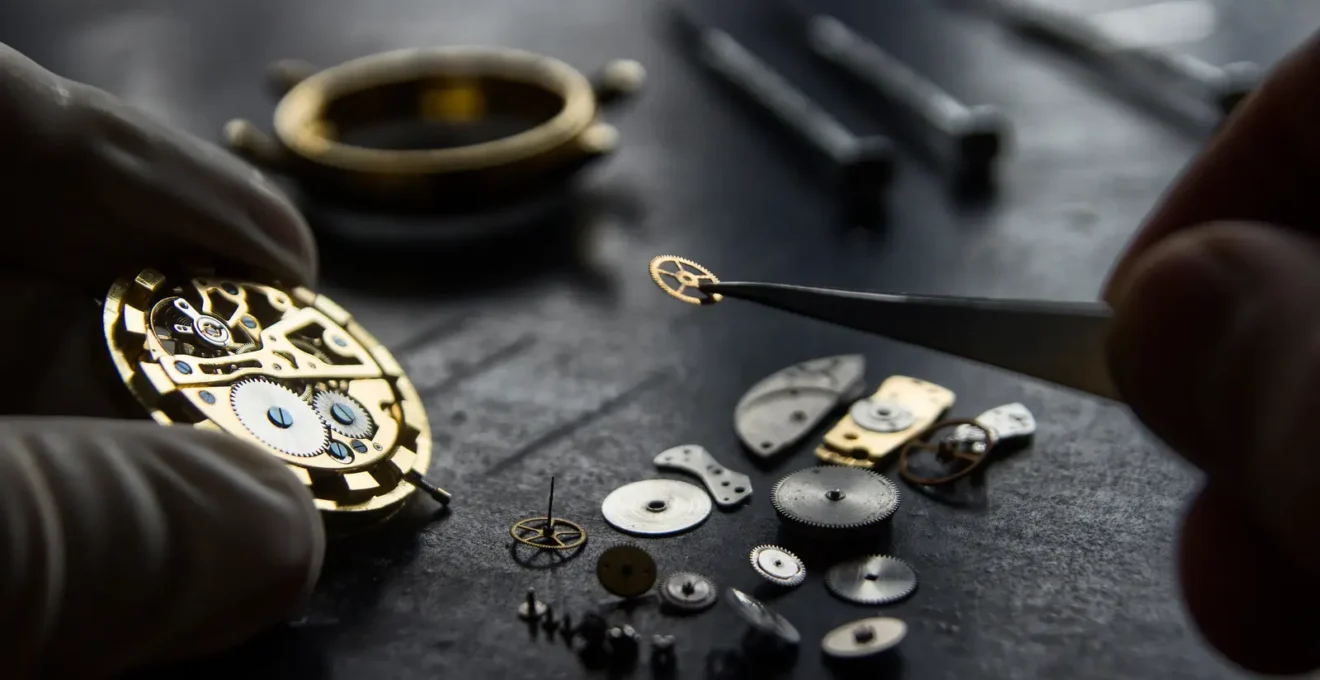
L’assemblage d’une montre de luxe réunit tous les composants sous les mains expertes de l’horloger : lubrification des rubis, emboîtage du mouvement dans un boîtier étanche, puis réglage chronométrique selon des normes strictes comme celles du COSC.
Une fois tous les composants fabriqués et contrôlés, vient l’étape cruciale de l’assemblage. C’est ici que la montre prend véritablement vie sous les mains expertes des horlogers. Chaque geste est précis, chaque ajustement minutieux pour garantir une performance optimale.
Lubrification des rubis synthétiques avec les huiles Moebius
La lubrification des paliers en rubis synthétique est une opération délicate qui influe directement sur la précision et la longévité du mouvement. Les horlogers utilisent des huiles spéciales, comme celles développées par Moebius, reconnues pour leurs propriétés exceptionnelles.
Chaque rubis reçoit une quantité infime d’huile, déposée avec une précision microscopique. L’horloger doit tenir compte de la viscosité de l’huile et de son comportement dans le temps : une lubrification trop généreuse ou insuffisante peut compromettre le fonctionnement de la montre. Cette étape requiert une grande expérience et un coup d’œil irremplaçable.
Emboîtage du mouvement dans le boîtier étanche
L’emboîtage est le moment où le mouvement, véritable cœur de la montre, est intégré dans son boîtier. Cette opération nécessite une grande dextérité pour ne pas endommager les composants délicats. Le mouvement est d’abord fixé dans un cercle d’emboîtage qui assure son maintien et absorbe les chocs.
L’étanchéité est un point critique lors de l’emboîtage. Des joints spéciaux sont soigneusement positionnés pour créer une barrière hermétique entre l’intérieur du boîtier et l’environnement extérieur. La couronne, élément particulièrement sensible, fait l’objet d’une attention spéciale avec un système d’étanchéité renforcé.
À savoir : les exigences d’étanchéité varient fortement selon l’usage prévu de la montre. Certaines manufactures, comme celle qui produit les montres RALF TECH, appliquent des exigences d’étanchéité particulièrement poussées pour un usage professionnel, notamment la plongée — un domaine où la marque détient des records certifiés d’étanchéité (-330 m et -4000 m) et équipe des professionnels comme les plongeurs et les forces spéciales.
Réglage du chronomètre selon les normes COSC
Pour obtenir le titre prestigieux de chronomètre, une montre doit satisfaire aux exigences strictes du Contrôle Officiel Suisse des Chronomètres (COSC), l’organisme officiel chargé de certifier la précision des mouvements en Suisse. Le réglage final du mouvement est une étape cruciale pour atteindre ce niveau de précision.
L’horloger procède à des ajustements minutieux du balancier-spiral pour optimiser la marche de la montre. Le mouvement est testé dans différentes positions et à diverses températures pour simuler les conditions réelles de port. Seules les montres affichant une variation de marche inférieure à quelques secondes par jour sur une période de 15 jours obtiennent la certification COSC.
Finitions et contrôle qualité : l’exigence ultime
Les finitions (Côtes de Genève, anglage manuel) expriment l’art horloger, tandis que le contrôle qualité final — tests d’étanchéité en surpression et mesures sur bancs Witschi — garantit que chaque montre répond aux standards de précision et de fiabilité les plus élevés.
Les finitions marquent l’ultime étape de la fabrication d’une montre de luxe. C’est ici que s’exprime pleinement l’art horloger, à travers des décorations minutieuses qui subliment chaque composant. Le contrôle qualité, omniprésent tout au long du processus, atteint son paroxysme avec une batterie de tests rigoureux.
Décoration Côtes de Genève sur les ponts du mouvement
Les Côtes de Genève sont l’une des décorations les plus emblématiques de la haute horlogerie. Cette finition, réalisée sur les ponts du mouvement, se caractérise par des lignes parallèles ondulées d’une grande régularité. Bien plus qu’un simple ornement, elle contribue à réduire les reflets et à capter la poussière.
La réalisation des Côtes de Genève fait appel à un savoir-faire artisanal pointu. L’opération s’effectue à l’aide d’un outil rotatif spécial, guidé avec précision sur la surface du pont. Chaque passage crée une fine rayure, et c’est la juxtaposition de ces rayures qui forme le motif caractéristique. La régularité et la finesse du motif témoignent de la maîtrise de l’artisan.
Anglage manuel des composants visibles chez A. Lange & Söhne
L’anglage est une technique de finition qui consiste à biseauter et polir les arêtes des composants du mouvement. Chez A. Lange & Söhne, cette opération est réalisée entièrement à la main, perpétuant une tradition séculaire. L’anglage manuel est considéré comme l’une des finitions les plus exigeantes en haute horlogerie.
L’artisan utilise de petites limes et des bâtons de bois dur pour façonner progressivement l’angle parfait. Le biseau doit présenter une largeur constante et un poli impeccable, reflétant la lumière de manière uniforme. Cette opération peut prendre plusieurs heures pour un seul composant, mais le résultat est d’une beauté incomparable, visible à travers le fond transparent de la montre.
Tests d’étanchéité en surpression chez Jaeger-LeCoultre
L’étanchéité est une caractéristique cruciale pour de nombreuses montres de luxe. Jaeger-LeCoultre soumet chacune de ses créations à des tests rigoureux, allant bien au-delà des normes habituelles : les montres sont immergées dans des caissons pressurisés simulant des profondeurs bien supérieures à celles indiquées sur le cadran.
Les montres sont soumises à une pression croissante pendant plusieurs heures, puis examinées pour détecter la moindre trace d’infiltration. Ce test est complété par un contrôle sous vide qui permet de repérer d’éventuelles micro-fuites. Seules les montres passant ces épreuves avec succès sont validées pour la production.
Contrôle final sur banc Witschi pour la précision
Le contrôle final de la précision s’effectue sur des bancs de test Witschi, référence dans l’industrie horlogère. Ces appareils sophistiqués mesurent la marche de la montre dans différentes positions et sur une période prolongée. Ils permettent de détecter les moindres variations de rythme et d’ajuster finement le réglage si nécessaire.
Les horlogers analysent minutieusement les courbes de marche générées par le Witschi. Ils vérifient non seulement la précision moyenne, mais aussi la stabilité de la marche dans le temps. Ce contrôle final garantit que chaque montre quittant l’atelier répond aux standards les plus élevés de la haute horlogerie.
De la première esquisse au dernier test sur banc de mesure, la fabrication d’une montre de luxe obéit à une même logique : aucune étape ne peut être sacrifiée. C’est cette exigence constante — sur les matériaux, la précision de l’usinage, la minutie de l’assemblage, la beauté des finitions et la rigueur des contrôles — qui transforme un assemblage de composants en un instrument de précision et d’élégance, digne des plus grandes maisons horlogères.